


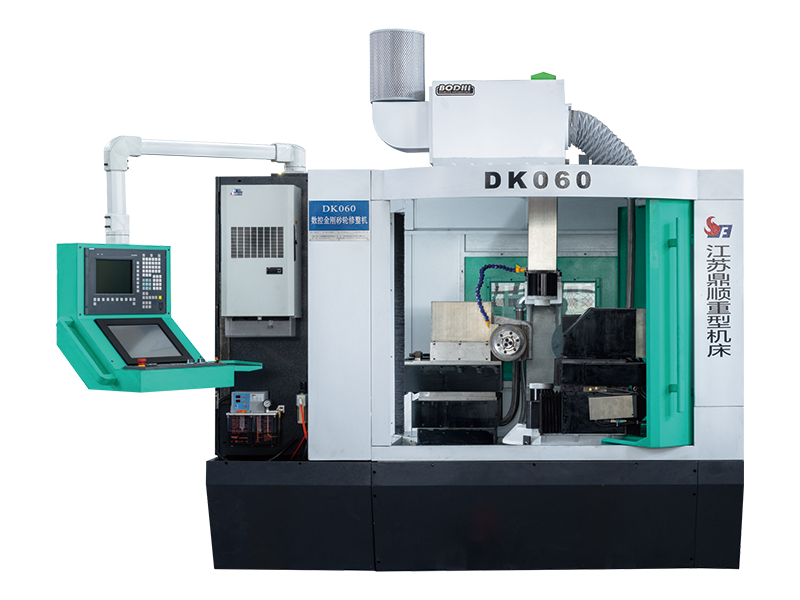
A mașină de șlefuit cu roată diamantată este o unealtă sau o mașină folosită pentru a restabili performanța de tăiere și precizia geometrică a discurilor de șlefuit. În timp, roțile de șlefuit se încarcă cu material pentru piesa de prelucrat, își pierd marginile tăietoare ascuțite și dezvoltă profile neuniforme. Pansamentul îndepărtează stratul exterior uzat al roții, expunând boabele abrazive proaspete și corectând forma roții. Diamantul este folosit ca material de pansament, deoarece este cea mai dură substanță cunoscută și poate tăia eficient granulele abrazive ale roții, indiferent dacă aceste granule sunt oxid de aluminiu, carbură de siliciu sau nitrură de bor cubic (CBN).
Procesul de pansament servește la două scopuri distincte: curățarea și pansamentul. Truing restabilește forma geometrică a roții — făcând-o perfect rotundă și asigurând că profilul feței este corect pentru operația de șlefuire intenționată. Pansamentul deschide structura suprafeței roții, creând porozitatea și claritatea necesare pentru o acțiune eficientă de tăiere. Ambele funcții sunt adesea efectuate simultan cu o mașină de șlefuit cu diamant, în funcție de tipul sculei și configurația mașinii în uz.
Uneltele și polizoarele diamantate vin în mai multe configurații distincte, fiecare potrivită pentru anumite tipuri de roți, configurații ale mașinii și cerințe de producție. Înțelegerea diferențelor dintre ele este primul pas către selectarea soluției potrivite pentru operația dvs. de șlefuire.
Comoda cu diamante cu un singur punct este tipul cel mai tradițional și utilizat pe scară largă. Este alcătuit dintr-un singur diamant natural sau sintetic montat la vârful unei tije de oțel. Operatorul traversează comoda peste fața discului de șlefuit rotativ la o viteză de avans și o adâncime controlate. Dresserele cu un singur punct sunt extrem de eficiente pentru șlefuirea și îmbrăcarea roților cu fața dreaptă utilizate în șlefuirea de suprafață, cilindrice și fără centru. Principalul lor avantaj este simplitatea: sunt ieftine, ușor de utilizat și pot fi reascuțite prin rotirea ușoară a tijei pentru a expune o față proaspătă de diamant. Cu toate acestea, se uzează relativ repede atunci când se îmbracă roți mai dure, cum ar fi CBN sau roți de șlefuit cu diamant.
Comodele cu diamante cu mai multe puncte conțin mai multe particule mici de diamant distribuite pe zona vârfului, mai degrabă decât o singură piatră mare. Aceasta distribuie sarcina de îmbrăcare în mai multe puncte de contact, rezultând o durată de viață mai lungă a sculei și o finisare mai consistentă a suprafeței roții îmbinate. Acestea sunt deosebit de potrivite pentru mediile cu producție ridicată în care frecvența de îmbrăcare este ridicată și topografia constantă a roților este critică. Dresserele cu mai multe puncte produc o textură a suprafeței ușor diferită în comparație cu uneltele cu un singur punct - de obicei o suprafață de tăiere mai fină și mai uniformă - care poate fi avantajoasă atunci când se șlefuiesc componente care necesită o rugozitate scăzută a suprafeței.
Dispozitivele rotative cu diamante, cunoscute și sub denumirea de role de pansare cu diamant sau discuri rotative de pansare, folosesc un disc rotativ sau o rolă impregnată cu particule de diamant pentru a condiționa discul de șlefuit. Rola de șlefuit este antrenată fie de un motor separat, fie de contactul cu roata de șlefuit în sine (o configurație numită șlefuire). Dresserele rotative sunt foarte eficiente și capabile să reproducă profile complexe pe fața discului de șlefuit cu o repetabilitate excelentă. Sunt alegerea preferată în mașinile de șlefuit CNC, unde ciclurile automate de îmbrăcare sunt programate și precizia profilului este primordială. Compartimentul este costul: sifonierele cu diamante rotative sunt semnificativ mai scumpe decât tipurile staționare, deși oferă costuri pe rochie mult mai mici pe perioade lungi de producție.
Blocurile și bastoanele de șlefuit cu diamante sunt utilizate în principal pentru îmbrăcarea discurilor superabrazive - în special CBN și roțile de șlefuit diamantate - unde instrumentele convenționale de șlefuit sunt ineficiente. Aceste unelte constau dintr-un bloc lipit de material abraziv mai moale, cum ar fi oxid de aluminiu alb sau carbură de siliciu, încorporat cu particule fine de diamant. Când sunt presate pe o roată superabrazivă rotativă, ele îndepărtează selectiv materialul de legătură dintre boabele abrazive, deschizând structura roții și îmbunătățind eficiența tăierii. Ele sunt utilizate în mod obișnuit în șlefuirea cu scule și tăietori, în șlefuirea de precizie a suprafețelor și în orice aplicație în care performanța roții supraabrazive trebuie restabilită fără a modifica semnificativ geometria roții.
Dispozitivele de tip lamă și forma diamante sunt instrumente specializate concepute pentru a îmbina roțile de șlefuit într-un profil personalizat specific. În loc să îmbrace o rază plată sau simplă, aceste instrumente sunt modelate pentru a se potrivi cu inversul profilului dorit al roții și sunt traversate pe suprafața roții pentru a reproduce exact acea formă. Ele sunt utilizate pe scară largă în șlefuirea angrenajului, șlefuirea filetului și producția de componente cu profile complexe de secțiune transversală. Segmentele diamantate sau lamele sunt aranjate pentru a se potrivi cu forma cerută, iar uzura trebuie monitorizată cu atenție deoarece orice deteriorare a profilului comodei va fi transferată direct pe piesa de prelucrat.
| Tip | Cel mai bun pentru | Capacitate de profil | Cost relativ |
| Punct unic | Roți drepte, de uz general | Simplu plat/unghi | Scăzut |
| Multi-punct | Finisaj consistent, de înaltă producție | Rază plată/moderată | Scăzut–Medium |
| Rotativ Rotativ | slefuire CNC, profile complexe | Forme complexe | Înalt |
| Blocați/Lipiți | Roți superabrazive (CBN/diamant) | Doar deschidere | Scăzut–Medium |
| Formă/Lamă | Slefuire filet, angrenaj și profil | Profiluri personalizate | Medie-Ridicată |
Chiar și cu tipul corect de comodă selectat, rezultatele pansamentului depind în mare măsură de modul în care este executat procesul. Micile greșeli de configurare sau de tehnică pot produce o roată care taie prost, generează căldură excesivă sau lasă un finisaj slab al suprafeței pieselor de prelucrat. Următoarele sfaturi practice acoperă cei mai importanți parametri și obiceiuri care separă rezultatele pansamentului mediocre de cele excelente.
Moale cu diamante cu un singur punct trebuie montate la un unghi ușor - de obicei, la 10 până la 15 grade față de verticală, înclinată în direcția de rotație a roții. Acest unghi asigură că vârful de diamant intră în contact cu roata în mod curat și previne tragerea dresserului în fața roții, ceea ce ar cauza ciobirea și uzura prematură. De asemenea, diamantul ar trebui să fie poziționat ușor sub linia centrală a roții, nu deasupra acesteia, pentru a menține o acțiune stabilă de tăiere. Toaletele rotative au propriile cerințe privind raportul de viteză specificate de producător și nepotrivirea acestor rapoarte va duce la suprafața roții fie prea deschisă, fie prea vitată.
Viteza de avans transversală a comandei pe suprafața roții controlează direct topografia suprafeței rezultată. O rată de avans redusă produce o suprafață fină și netedă a roții, potrivită pentru șlefuirea finală, în timp ce o viteză de avans mai rapidă creează o structură mai grosieră, mai deschisă, ideală pentru îndepărtarea agresivă a materialului. În mod similar, adâncimea de tăiere per trecere de pansament trebuie menținută mică - de obicei între 0,01 mm și 0,03 mm per trecere - pentru a evita supraîncărcarea diamantului și generarea de căldură excesivă. Efectuarea mai multor pase luminoase este aproape întotdeauna mai bine decât încercarea de a te îmbrăca greoi într-o singură trecere.
Pansamentul generează căldură semnificativă în zona de contact dintre diamant și roată. Fără lichid de răcire, această căldură poate crăpa vârful de diamant, poate deteriora legătura roții și poate provoca solicitări termice care duc la ruperea prematură a roții. Aplicați întotdeauna un debit generos de lichid de răcire de măcinare — lichid solubil în apă sau lichid de răcire pe bază de ulei, în funcție de proces — îndreptat exact către punctul de contact al pansamentului. Lichidul de răcire de inundație aplicat din lateral este adesea insuficient; o duză dedicată pentru lichid de răcire poziționată pentru a atinge punctul exact de contact oferă o protecție termică mult mai bună și spălarea așchiilor.
Comodele cu diamante se uzează în timp, iar o comodă uzată produce rezultate inconsistente. Pentru sculele cu un singur punct, inspectați în mod regulat vârful de diamant sub mărire și rotiți tija cu 30 până la 45 de grade când devine vizibilă o fațetă plată de uzură. Acest lucru expune o margine proaspătă și restabilește performanța îmbrăcămintei. Pentru comodele cu mai multe puncte și rotative, urmăriți numărul total de rochii efectuate și comparați calitatea suprafeței roților cu rezultatele bune cunoscute. Când pansamentul începe să necesite mai multe treceri pentru a obține o claritate acceptabilă, este timpul să înlocuiți sau să recondiționați unealta.
Mulți operatori se îmbracă numai atunci când observă probleme evidente - urme de arsuri, finisare slabă a suprafeței sau deviere dimensională. În șlefuirea de precizie, această abordare reactivă este prea târziu. Stabilirea unui program proactiv de îmbrăcare pe baza numărului de piese măcinate sau a volumului de material îndepărtat menține roata în stare optimă și previne degradarea treptată a calității. Pentru aplicații critice, cum ar fi piste de rulmenți sau componente aerospațiale, îmbrăcarea după fiecare lot sau la intervale fixe de îndepărtare a materialului este o practică standard.
Înțelegerea a ceea ce nu trebuie făcut este la fel de valoroasă ca și cunoașterea celor mai bune practici. Următoarele greșeli sunt observate frecvent în ateliere și duc la rezultate slabe la prelucrare, durata de viață scurtă a sculei și roți de șlefuit deteriorate:
Evitând aceste capcane și aplicând îndrumările practice descrise mai sus, operatorii pot prelungi semnificativ atât durata de viață a discului abraziv, cât și durata de viață a mașinii diamantate, producând în același timp piese de prelucrat care îndeplinesc cerințele stricte de dimensiune și calitate a suprafeței.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:99 Tiantong Road, orașul Nantong, provincia Jiangsu.
Scena fabricii
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Toate drepturile rezervate.


